Firma Engel na przykładzie produkcji płytki wielokomorowej pokazuje, w jaki sposób można bardziej precyzyjnie zaplanować i skrócić proces walidacji w formowaniu wtryskowym. W opisanym przypadku zastosowania zmniejszyło się nakłady związane z kwalifikacją i walidacją, a jednocześnie skrócił się czas cyklu. Kluczowe znaczenie ma podejście oparte na wymaganiach funkcjonalnych elementu oraz wykorzystujące cyfrowe systemy wspomagające do oceny stabilności procesu i zabezpieczenia krytycznych ustawień.
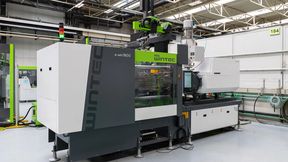
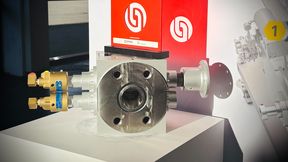
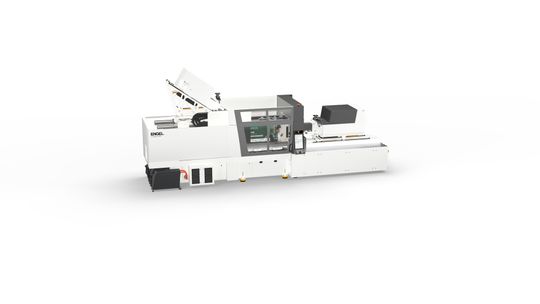
Zweryfikowane, przejrzyste, bezpieczne: złożona płytka do hodowli komórkowej powstaje na urządzeniu Engel e-motion 280 combi M. Asystent walidacji wspiera w tym procesie powtarzalne prowadzenie procesu oraz jego przejrzyste monitorowanie.
(Bild: Anioł)
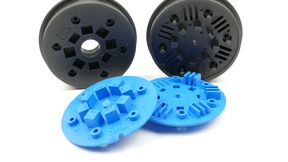
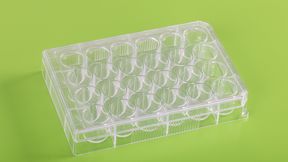
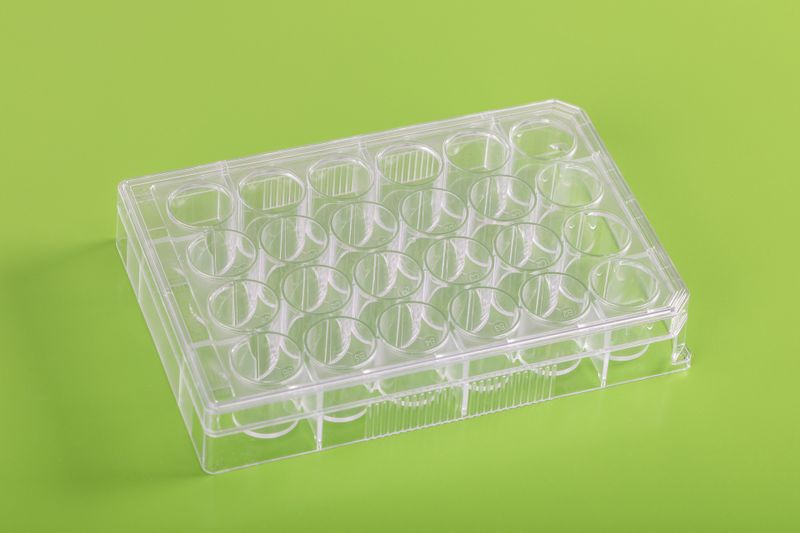
Płytkę Multi Well Plate wykorzystuje się między innymi do hodowli komórek. Jej pokrywa musi umożliwiać odpowiednią wymianę gazową, a jednocześnie ograniczać parowanie do minimum. Na pierwszy rzut oka wydaje się to kwestią zastosowania, ma jednak bezpośredni wpływ na produkcję: wymiary, płaskość i równoległość powierzchni styku muszą być odpowiednie, aby płytka i pokrywa współpracowały zgodnie z przeznaczeniem.
W tym miejscu wkracza walidacja oparta na ryzyku. Zamiast traktować wszystkie dostępne parametry maszyn w ten sam sposób, droga prowadzi od wymagań dotyczących zastosowania, poprzez krytyczne cechy jakościowe elementu, aż do wielkości procesowych, które mają wpływ na te cechy. W terminologii fachowej oznacza to: od specyfikacji wymagań użytkownika (URS) poprzez krytyczne cechy jakościowe (CQA) do krytycznych parametrów procesu (CPP). Za tymi skrótami kryje się proste pytanie: co musi być ostatecznie poprawne – i co w procesie o tym decyduje?
Kiedy wymaganie staje się cechą kontrolną
W przypadku płytki Multi Well Plate tolerancje wymiarów w kierunkach X i Y wynoszą po ±0,25 mm, a w kierunku Z – ±0,15 mm. Sprawdzane są również powierzchnie styku. Na dokładność wymiarową wpływają między innymi nacisk dociskowy i ciśnienie wewnętrzne formy; nierównomierna regulacja temperatury może powodować wypaczenia. W ten sposób wymagania dotyczące współdziałania płyty i pokrywy przekładają się na konkretne zadania związane z kontrolą i monitorowaniem. Wiele parametrów da się zmierzyć – decydujące znaczenie ma to, co wpływa na działanie elementu formowanego.
Kwalifikacja oparta na jasno sformułowanym pytaniu
Na podstawie zrozumienia wymagań dotyczących podzespołów można opracować ukierunkowaną strategię walidacji. Już na etapie kwalifikacji projektowej (DQ) symulacje pomagają ograniczyć ryzyko i zdefiniować możliwe okna procesowe. Na tym wczesnym etapie stosunkowo łatwo jest zaplanować środki zaradcze – zarówno w zakresie sprzętu, jak i oprogramowania. Można na przykład zastosować system Engel iQ weight control, aby wyrównać wahania materiałowe między partiami w procesie i zapewnić zachowanie wąskich tolerancji elementów formowanych. Pozwala to znacznie zwiększyć stabilność procesu produkcyjnego. Kluczowe znaczenie ma jednak uwzględnienie tego od samego początku.
Kwalifikacja instalacyjna (IQ) sprawdza, czy komórka produkcyjna została zainstalowana zgodnie z założeniami i czy jej elementy działają prawidłowo. Obejmuje to dokumentację dotyczącą kalibracji czujników oraz sprawności komórki. Stanowi to podstawę do późniejszego wiarygodnego oceny danych pomiarowych. Przedsiębiorstwo może na bieżąco wspierać takie dokumenty w ramach usługi everQ. Kwalifikacja operacyjna (OQ) bada, w jakich granicach proces spełnia wymagania; kwalifikacja wydajnościowa (PQ) potwierdza powtarzalność w przewidzianych warunkach produkcyjnych.
Symulacje pomagają w przygotowaniu badań, ale nie zastępują testów na rzeczywistym elemencie. Zwłaszcza w przypadku rozległych serii badań analiza danych pozwala zaoszczędzić czas i ograniczyć ilość odpadów. W przypadku płytki Multi Well Plate w ramach kwalifikacji operacyjnej (OQ) zbadano 60 ustawień w ramach planowania eksperymentów (Design of Experiments, DoE) przeanalizowano 60 ustawień. Aby pobrać próbki dopiero po ustabilizowaniu się procesu, po wprowadzeniu zmiany często czeka się od 30 do 60 minut – bez uwzględnienia tego, czy proces już się ustabilizował. Powoduje to czas oczekiwania wynoszący od 30 do 60 godzin na każdą walidację, co często nie jest konieczne. Tutaj do akcji wkracza iQ process observer – w przejrzysty sposób przedstawia dane pomiarowe i ustawienia komory oraz ocenia stabilność procesu. Dzięki temu próbki można pobierać nie po upływie ustalonego czasu, ale dopiero po osiągnięciu przez proces stanu równowagi. Pozwala to znacznie skrócić czas trwania kwalifikacji operacyjnej (OQ).
Stan na dzień: 20.11.2020 r.
Jest dla nas sprawą oczywistą, że w sposób odpowiedzialny obchodzimy się z danymi osobowymi użytkowników. Jeśli gromadzimy dane osobowe, przetwarzamy je zgodnie z obowiązującymi przepisami o ochronie danych. Szczegółowe informacje można znaleźć tutaj: Polityka prywatności.
Zgoda na wykorzystanie danych do celów reklamowych
Wyrażam zgodę na wykorzystywanie przez spółkę Vogel Communications Group GmbH & Co. KG, Max-Planck-Str. 7-9, 97082 Würzburg, Niemcy, oraz przez wszystkie spółki z nią powiązane w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG (dalej: Vogel Communications Group) mojego adresu e-mail do przesyłania mi newsletterów redakcyjnych. Lista spółek stowarzyszonych znajduje się tutaj.
Treść newslettera obejmuje produkty i usługi wszystkich wyżej wymienionych spółek, w tym na przykład czasopisma branżowe i książki specjalistyczne, wydarzenia i targi branżowe, a także produkty i usługi związane z wydarzeniami, oferty i usługi mediów drukowanych i wirtualnych, takie jak inne newslettery informacyjne, konkursy, kampanie leadowe, badania rynku online i offline, specjalistyczne portale internetowe i oferty e-learningowe. Jeśli pobrany został również mój osobisty numer telefonu, może być on wykorzystany do składania ofert dotyczących wymienionych wyżej produktów i usług wyżej wymienionych spółek oraz do badań rynkowych.
Moja zgoda obejmuje również przetwarzanie mojego adresu e-mail i numeru telefonu w celu porównania danych w celach marketingowych z wybranymi partnerami reklamowymi, takimi jak np. LinkedIn, Google i Meta. W tym celu Vogel Communications Group może przekazać wskazane dane w postaci zahashowanej partnerom reklamowym, a partnerzy ci mogą następnie wykorzystywać je w celu ustalenia, czy posiadam również konto w odpowiednich serwisach tych partnerów reklamowych. Grupa Vogel Communications wykorzystuje tę funkcję do celów retargetingu (upselling, cross-selling i budowanie lojalności klientów), tworzenia tzw. grup odbiorców podobnych (Lookalike Audiences) w celu pozyskiwania nowych klientów oraz jako podstawę do wykluczania odbiorców z bieżących kampanii reklamowych. Więcej informacji można znaleźć w sekcji „Porównanie danych w celach marketingowych” w polityce prywatności.
Jeśli otworzę na stronach internetowych chronione treści umieszczone na portalach Grupy Vogel Communications, w tym jej spółek stowarzyszonych w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG, muszę zarejestrować się, podając dodatkowe dane, aby uzyskać dostęp do tych treści. W zamian za bezpłatny dostęp do treści redakcyjnych, moje dane mogą być wykorzystywane zgodnie z niniejszą zgodą do tutaj określonych celów. Nie dotyczy to porównywania danych w celach marketingowych.
Prawo do wycofania zgody
Jestem świadomy(a), że w przyszłości mogę wycofać zgodę w dowolnym momencie. Wycofanie przeze mnie zgody nie ma wpływu na zgodność z prawem przetwarzania, którego dokonano na podstawie mojej zgody do momentu jej wycofania. Aby wycofać zgodę, mogę skorzystać z formularza kontaktowego dostępnego pod adresem https://contact.vogel.de/pl. Jeśli nie chcę już otrzymywać subskrybowanych przeze mnie newsletterów, mogę zrezygnować z subskrypcji naciskając w link znajdujący się na końcu newslettera. Więcej informacji na temat mojego prawa do wycofania zgody, a także konsekwencji wycofania zgody znajduje się tutaj: Polityka prywatności, sekcja Newslettery redakcyjne.
W jaki sposób systemy wspomagające utrzymują proces na właściwym torze
Po zakończeniu kwalifikacji proces produkcji seryjnej musi mieścić się w zatwierdzonych granicach. W przykładzie praktycznym płytka Multi Well Plate jest wytwarzana na w pełni elektrycznej maszynie Engel e-motion 280 combi M. Oprogramowanie Engel validation assistant łączy wymagania dotyczące elementu z funkcjami wspomagającymi i monitorującymi.
W pełni elektryczna precyzja dla walidowanych procesów w branży medycznej: Engel e-motion 280 combi M w połączeniu z programem validation assistant.
(Bild: Anioł)
Krzywa „oddychania” formy zarejestrowana za pomocą systemu iQ clamp control pozwala uwidocznić zmiany w charakterystyce wtrysku i ciśnienia utrzymującego. W razie potrzeby czujniki zamontowane w formie dostarczają dodatkowych danych dotyczących ciśnienia wewnętrznego i przebiegu temperatury – jednak wiąże się to z odpowiednim nakładem pracy.
Dzięki funkcji „parameter limits” można ograniczyć krytyczne ustawienia, takie jak profil docisku czy czas chłodzenia, do zatwierdzonych zakresów oraz zabezpieczyć zmiany w oparciu o role. Dzięki temu proces – systematycznie zabezpieczany przez CC300 – zawsze pozostaje w zdefiniowanym oknie procesowym. Narzędzie iQ process observer pomaga wykrywać nieprawidłowości w danych procesowych i zawężać zakres ich przyczyn. Systemy wspierają sterowanie i monitorowanie procesu; jednakże nadal konieczna jest kontrola produktu, jego ocena i zatwierdzenie.
Liczby mają tu zastosowanie. Metoda ma szerszy zakres.
W opisanym przypadku udało się skrócić czas potrzebny na kwalifikację i walidację o około 30 %. Czas cyklu spadł z typowej dla branży wartości porównawczej wynoszącej 16 s do około 11 s. Wielkość oszczędności w przypadku innej geometrii produktu należy oszacować szczegółowo – w zależności od geometrii, materiału, narzędzia, procesu wyjściowego i wymagań.
Metoda ta ma z pewnością uniwersalne zastosowanie. Kto najpierw zrozumie działanie produktu, ten może precyzyjnie zdefiniować cechy jakościowe, zbadać wpływ procesów na nie oraz zapewnić utrzymanie zakresu kwalifikowanego w zakładzie. Wiedza ta pomaga również w systematycznej ocenie późniejszych zmian lub przeniesienia procesu. Bardziej zaawansowane koncepcje, takie jak zatwierdzanie na podstawie parametrów procesowych, pozostają perspektywą wymagającą spełnienia określonych warunków i przedstawienia odpowiednich dowodów.
Na początku była płytka Multi Well Plate i pytanie, jakie funkcje musi spełniać gotowy element. Efektem końcowym jest proces, który jest dokładnie na to dostosowany – czasami myślenie wsteczne jest najprostszą drogą do walidacji. (sl)