Pipety lub zestawy infuzyjne są produkowane metodą formowania wtryskowego tworzyw sztucznych w milionowych nakładach. Cykle produkcyjne stają się coraz krótsze, a geometria elementów coraz bardziej złożona. Jednocześnie przepisy wymagają kompleksowej walidacji, kompletnej dokumentacji i identyfikowalności. Urządzenia pomiarowe wykorzystujące tomografię komputerową, takie jak seria Tomo Scope XS firmy Werth Messtechnik, pokazują, w jaki sposób można skrócić czas walidacji i zmniejszyć nakłady kadrowe.
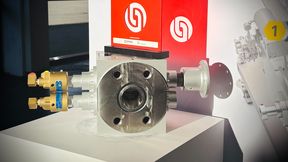
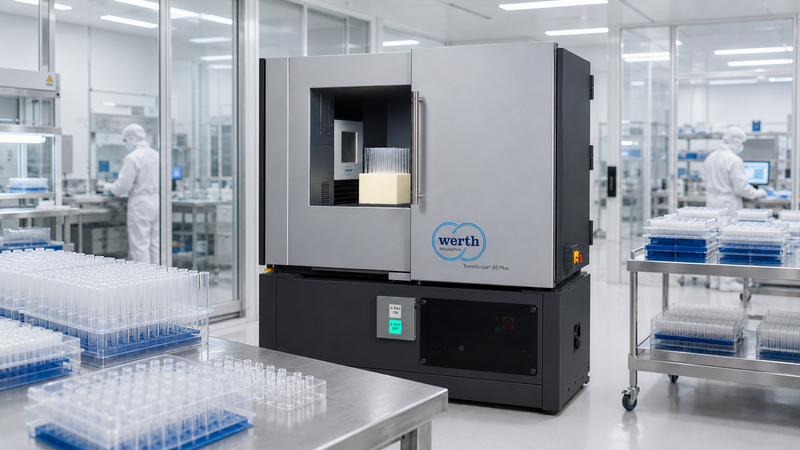
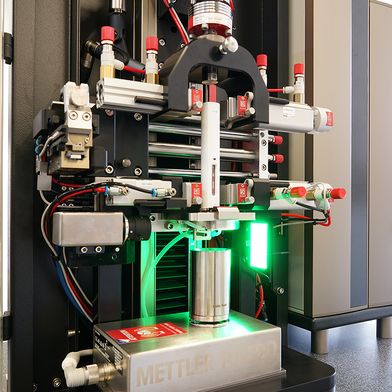
Pomiar tomograficzny w bezpośrednim sąsiedztwie linii produkcyjnej: Urządzenie Tomo Scope XS Plus kontroluje końcówki pipet za pomocą wbudowanego zmieniacza detali bezpośrednio w środowisku produkcyjnym.
(Bild: Werth – technika pomiarowa)
Producenci elementów formowanych wtryskowo dla branży medycznej stoją przed konfliktem celów. Z jednej strony na rynek trafia coraz więcej nowych, bardziej złożonych produktów w coraz krótszych cyklach. Z drugiej strony europejskie rozporządzenie w sprawie wyrobów medycznych MDR (UE 2017/745) wymaga przeprowadzenia szeroko zakrojonych procedur walidacyjnych, kompletnej dokumentacji oraz zapewnienia identyfikowalności. Na rynku amerykańskim obowiązują przepisy jakościowe FDA 21 CFR część 820: Od lutego 2026 r. nosi ona nazwę Quality Management System Regulation (QMSR) i odwołuje się bezpośrednio do normy ISO 13485. Należy sprawdzić więcej cech na większej liczbie elementów w krótszym czasie. Każde opóźnienie opóźnia wejście na rynek.
Sprawdza się, a nie mierzy
Sytuację pogarsza wysoki odsetek kontroli ręcznych. „Szablony, kontrole wzrokowe pod kątem występowania zadziorów czy testy funkcjonalne to kontrole atrybutowe: dają jedynie wynik typu „dobry/zły” (w porządku/nie w porządku), zależą od operatora i nie pozwalają na wyciągnięcie wniosków dotyczących procesu produkcyjnego” – wyjaśnia inż. (FH) Tristan Schubert, kierownik działu sprzedaży technicznej w firmie Werth Messtechnik, producenta wieloczujnikowych i tomograficznych komputerowych maszyn współrzędnościowych do przemysłowej kontroli jakości. Schubert dodaje: „Nauczamy się, zamiast mierzyć. Nie wiadomo, dlaczego i od kiedy narzędzie wytwarza wadliwe części. Wraz ze wzrostem liczby gniazd nakład pracy rośnie wykładniczo: tam, gdzie wcześniej na jeden cykl trzeba było sprawdzić cztery elementy, dziś często jest ich 64 lub 128”.
Pomiar za pomocą tomografii komputerowej, a nie tylko kontrola
Według Schuberta tomografia komputerowa (CT) jest często wykorzystywana na rynku wyłącznie jako narzędzie kontrolne, na przykład do wykrywania ubytków, zadziorów lub brakujących elementów w podzespole. W przypadku monitorowania procesów to jednak za mało: dopiero ilościowe wyniki pomiarów pozwalają dostrzec tendencje, zanim elementy wyjdą poza tolerancję.
Różnica polega na koncepcji urządzenia. Na przykład firma Werth Messtechnik zaprezentowała w 2005 roku Tomo Scope – pierwsze na świecie urządzenie do pomiaru współrzędnych z tomografią komputerową, opracowane specjalnie z myślą o pomiarach wymiarowych. Urządzenie do pomiaru współrzędnych z tomografią komputerową posiada bardzo precyzyjne osie oraz skalibrowany układ współrzędnych: wszystkie błędy osi są zmierzone, znane i korygowane. W skali zrekonstruowanej objętości jest zatem ustalona bez konieczności późniejszego skalowania, rekonstrukcja zostaje zakończona natychmiast po ostatniej projekcji, a pomiar jest powtarzalny.
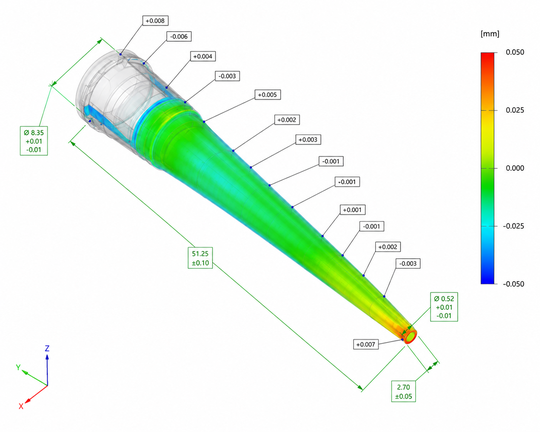
Pomiar i kontrola w ramach jednej operacji pomiarowej: wymiary, tolerancje i odchylenia powierzchniowe końcówki pipety w jednej analizie.
(Bild: Werth – technika pomiarowa)
Natomiast tomografy komputerowe służące do inspekcji określają geometrię obrazowania a posteriori na podstawie zestawu obrazów i wymagają dodatkowego etapu przetwarzania końcowego. „Ponadto skalę pomiarową często trzeba tam najpierw określić poprzez pomiar skalowanych wzorców, na przykład prętów kulistych z dwiema kulami, których średnice i odległość między nimi są znane: dopiero dzięki tej skalowaniu zrekonstruowana objętość zyskuje swoje wymiarowe odzwierciedlenie” – wyjaśnia Schubert. W ten sposób pomiary z możliwością śledzenia nie są możliwe od razu. Schubert dodaje: „Krótko mówiąc: tomograf komputerowy służący do pomiarów zawsze może również służyć do kontroli, natomiast tomograf komputerowy służący do kontroli niekoniecznie musi służyć do pomiarów”.
Według Schuberta w praktyce za pomocą koordynatowych urządzeń pomiarowych CT można połączyć kontrolę i pomiar w ramach jednej operacji pomiarowej: nie tylko wykrywa się zadzior, ale także mierzy się jego wysokość, co może służyć jako wczesny wskaźnik zużycia narzędzia. Podobnie kontrolę kompletności podzespołu można połączyć z analizą wymiarową.
Stan na dzień: 20.11.2020 r.
Jest dla nas sprawą oczywistą, że w sposób odpowiedzialny obchodzimy się z danymi osobowymi użytkowników. Jeśli gromadzimy dane osobowe, przetwarzamy je zgodnie z obowiązującymi przepisami o ochronie danych. Szczegółowe informacje można znaleźć tutaj: Polityka prywatności.
Zgoda na wykorzystanie danych do celów reklamowych
Wyrażam zgodę na wykorzystywanie przez spółkę Vogel Communications Group GmbH & Co. KG, Max-Planck-Str. 7-9, 97082 Würzburg, Niemcy, oraz przez wszystkie spółki z nią powiązane w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG (dalej: Vogel Communications Group) mojego adresu e-mail do przesyłania mi newsletterów redakcyjnych. Lista spółek stowarzyszonych znajduje się tutaj.
Treść newslettera obejmuje produkty i usługi wszystkich wyżej wymienionych spółek, w tym na przykład czasopisma branżowe i książki specjalistyczne, wydarzenia i targi branżowe, a także produkty i usługi związane z wydarzeniami, oferty i usługi mediów drukowanych i wirtualnych, takie jak inne newslettery informacyjne, konkursy, kampanie leadowe, badania rynku online i offline, specjalistyczne portale internetowe i oferty e-learningowe. Jeśli pobrany został również mój osobisty numer telefonu, może być on wykorzystany do składania ofert dotyczących wymienionych wyżej produktów i usług wyżej wymienionych spółek oraz do badań rynkowych.
Moja zgoda obejmuje również przetwarzanie mojego adresu e-mail i numeru telefonu w celu porównania danych w celach marketingowych z wybranymi partnerami reklamowymi, takimi jak np. LinkedIn, Google i Meta. W tym celu Vogel Communications Group może przekazać wskazane dane w postaci zahashowanej partnerom reklamowym, a partnerzy ci mogą następnie wykorzystywać je w celu ustalenia, czy posiadam również konto w odpowiednich serwisach tych partnerów reklamowych. Grupa Vogel Communications wykorzystuje tę funkcję do celów retargetingu (upselling, cross-selling i budowanie lojalności klientów), tworzenia tzw. grup odbiorców podobnych (Lookalike Audiences) w celu pozyskiwania nowych klientów oraz jako podstawę do wykluczania odbiorców z bieżących kampanii reklamowych. Więcej informacji można znaleźć w sekcji „Porównanie danych w celach marketingowych” w polityce prywatności.
Jeśli otworzę na stronach internetowych chronione treści umieszczone na portalach Grupy Vogel Communications, w tym jej spółek stowarzyszonych w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG, muszę zarejestrować się, podając dodatkowe dane, aby uzyskać dostęp do tych treści. W zamian za bezpłatny dostęp do treści redakcyjnych, moje dane mogą być wykorzystywane zgodnie z niniejszą zgodą do tutaj określonych celów. Nie dotyczy to porównywania danych w celach marketingowych.
Prawo do wycofania zgody
Jestem świadomy(a), że w przyszłości mogę wycofać zgodę w dowolnym momencie. Wycofanie przeze mnie zgody nie ma wpływu na zgodność z prawem przetwarzania, którego dokonano na podstawie mojej zgody do momentu jej wycofania. Aby wycofać zgodę, mogę skorzystać z formularza kontaktowego dostępnego pod adresem https://contact.vogel.de/pl. Jeśli nie chcę już otrzymywać subskrybowanych przeze mnie newsletterów, mogę zrezygnować z subskrypcji naciskając w link znajdujący się na końcu newslettera. Więcej informacji na temat mojego prawa do wycofania zgody, a także konsekwencji wycofania zgody znajduje się tutaj: Polityka prywatności, sekcja Newslettery redakcyjne.
Zamknięty łańcuch pomiarowy zgodny z wymogami MDR i FDA
MDR i QMSR wymagają nie tylko prawidłowego pomiaru, ale przede wszystkim identyfikowalności: kto, kiedy, co, czym i z jakim wynikiem dokonał pomiaru? „W środowisku tomografii komputerowej często łączy się w tym celu kilka rozwiązań programowych” – mówi Schubert. „Sterowanie urządzeniem, rejestracja obrazu, rekonstrukcja i analiza pochodzą z różnych źródeł. Każdy interfejs stanowi potencjalne przerwanie łańcucha dokumentacji i potencjalną furtkę umożliwiającą operatorowi wywarcie wpływu na wynik”.
W przypadku urządzeń Werth Tomo Scope jedno oprogramowanie – Winwerth – obsługuje cały łańcuch procesów, od sterowania urządzeniem, przez rekonstrukcję, aż po analizę wyników i sporządzenie protokołu. Ten zamknięty łańcuch pomiarowy gwarantuje, że operator nie ma wpływu na wynik pomiaru: niezależnie od tego, kto umieści element i uruchomi pomiar, wynik będzie zawsze taki sam. Na potrzeby audytów dostępna jest kompletna historia pomiarów. Ponadto firma Werth oferuje koordynatowe urządzenia pomiarowe CT z kalibracją zgodną z wytycznymi Niemieckiej Agencji Akredytacyjnej (DAkkS): w przemyśle motoryzacyjnym kalibracja DAkkS jest obowiązkowa od kilku lat, a w technice medycznej jest coraz częściej wymagana.
Według Schuberta, na to, w jakim stopniu technika pomiarowa przyczynia się ponadto do rentowności, wskazują trzy czynniki: dopuszczalna tolerancja produkcyjna, dostępność urządzeń oraz nakłady kadrowe.
„Dokładność przyrządu pomiarowego określa użyteczną tolerancję produkcyjną” – podkreśla Schubert. Zgodnie z zasadami podejmowania decyzji określonymi w normie ISO 14253-1 przy potwierdzaniu zgodności należy uwzględnić niepewność pomiaru na obu granicach przedziału tolerancji. Schubert: „Jedynie elementy, których wartość pomiarowa mieści się w granicach tolerancji z naddatkiem większym niż niepewność pomiaru, można z całą pewnością uznać za zgodne z wymaganiami. Im większa niepewność pomiaru, tym węższa jest dopuszczalna tolerancja produkcyjna i tym więcej elementów znajdujących się na granicy dopuszczalności trzeba odrzucić jako środek ostrożności”.
Zgodnie z zasadą praktyczną, niepewność pomiaru powinna być, według Schuberta, mniejsza o współczynnik 10 niż tolerancja: wówczas pasmo tolerancji pozostaje do dyspozycji maszyn produkcyjnych i nie jest pochłaniane przez technikę pomiarową. Zgodnie ze specyfikacją urządzenia Tomo Scope XS należą do najdokładniejszych koordynatowych urządzeń pomiarowych CT dostępnych na rynku. Bardziej precyzyjne urządzenie pomiarowe zwiększa użyteczną tolerancję i obniża koszty braku oraz kontroli, nawet jeśli jego zakup jest droższy.
Wysoka prędkość pomiaru zwiększa dostępność urządzenia
W zastosowaniach towarzyszących produkcji dostępność urządzeń jest ściśle powiązana z prędkością pomiaru. W przypadku elementów formowanych wtryskowo dla branży medycznej wymagana jest rozdzielczość strukturalna od 20 µm do 30 µm, a nawet większa. Źródła promieniowania rentgenowskiego firmy Werth (130 kV do 230 kV) z tarczą transmisyjną, stosowane w serii Tomo Scope XS, umożliwiają w tym zakresie rozdzielczości nawet pięciokrotnie szybsze pomiary niż konwencjonalne źródła odbiciowe przy tej samej rozdzielczości.
„Jeśli zezwolenie na produkcję jest uzależnione od urządzenia pomiarowego, każda konserwacja lampy rentgenowskiej oznacza w razie wątpliwości przestój produkcyjny” – twierdzi Schubert. Cykl konserwacji źródeł promieniowania rentgenowskiego stosowanych przez firmę Werth wynosi dwanaście miesięcy i pokrywa się z regularną konserwacją urządzenia, co jest standardowym okresem w przypadku współrzędnościowych urządzeń pomiarowych. Nie ma potrzeby ręcznej wymiany żarnika. Dzięki modułowej konstrukcji źródło promieniowania rentgenowskiego, detektor oraz odległość między nimi można dostosować do zadania pomiarowego. Metoda rekonstrukcji Werth Clear CT z trajektorią spiralną z zasady wyklucza artefakty związane z wiązką stożkową. Ponieważ umożliwia to również stosowanie dużych kątów stożka, przedmiot pomiarowy może znajdować się blisko źródła promieniowania rentgenowskiego: zgodnie z prawem kwadratu odległości wzrasta użyteczne natężenie promieniowania, skracają się czasy pomiaru, a urządzenia można konstruować w znacznie bardziej kompaktowy sposób.
Automatyzacja w trzech etapach zmniejsza nakłady na personel
Automatyzacja zaczyna się od kosztów osobowych. W medycznym formowaniu wtryskowym produkcja często odbywa się przez całą dobę; w celu zapewnienia odpowiedniego przepływu części ugruntowały się trzy etapy rozbudowy. Schubert wyjaśnia: „Podstawą jest ręczne załadowywanie przez operatora. Drugim etapem jest zintegrowany zmieniacz detali: w urządzeniu magazynowanych jest kilka detali, które są automatycznie pozycjonowane za pomocą własnych osi urządzenia wewnątrz obudowy chroniącej przed promieniowaniem”. Dzięki temu można zrezygnować z dodatkowych obwodów bezpieczeństwa lub ogrodzeń ochronnych. W ten sposób można bezobsługowo mierzyć takie same lub różne elementy, na przykład podczas nocnej zmiany.
„W przypadku większych ilości, trzecim etapem jest zewnętrzne podawanie za pomocą robota lub systemu taśmowego; dzięki dwóm otworom w urządzeniu można na przykład automatycznie ładować od tyłu, a od przodu nadal pracować ręcznie” – wyjaśnia dalej Schubert. Rozwiązania „pod klucz” są ponadto realizowane w firmie Werth Messtechnik przez własny dział zajmujący się projektami specjalnymi.
Z praktyki: końcówki do pipet i wstrzykiwacze insulinowe
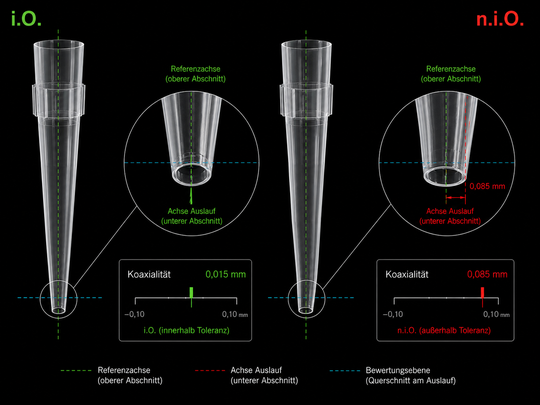
Współosiowość wlotu i wylotu jako cecha kontrolna: wartość pomiarowa pozwala odróżnić elementy mieszczące się w granicach tolerancji od tych, które ją przekraczają.
(Bild: Werth – technika pomiarowa)
Jak te trzy czynniki współdziałają ze sobą, pokazała w szczególności pandemia koronawirusa – relacjonuje Schubert: „Popyt na końcówki do pipet do automatów testujących gwałtownie wzrósł, a wraz z nim wzrosła liczba gniazd w formach. Ręczna kontrola pod kątem obecności zadziorów i kompletności, a także pomiar współosiowości wlotu i wylotu oraz średnic, które zapewniają prawidłowy przepływ, nie były już możliwe przy tak dużych ilościach”. Rozwiązaniem okazał się niezależny od operatora, zautomatyzowany pomiar przy użyciu urządzeń typu Tomo Scope XS Plus z wbudowanym zmieniaczem detali: Winwerth automatycznie dokonuje pomiarów, analizuje wyniki i protokołuje je. Odpowiedni interfejs użytkownika wyświetla wszystkie wyniki w formie tabelarycznej i graficznej z kodowaniem kolorystycznym, dzięki czemu elementy wykraczające poza tolerancję można łatwo zidentyfikować i poddać szczegółowej ocenie.
Drugim przykładem jest produkcja wstrzykiwaczy do insuliny. Według Schuberta zadziory powstające wraz z początkowym zużyciem narzędzi powodowały tam problemy z działaniem dopiero na etapie montażu. „Kontrola zadziorów odbywała się początkowo ręcznie za pomocą mikroskopu i preparatu mikroskopowego: była to kontrola zależna od operatora, powodująca fałszywe odrzuty i nie dostarczająca informacji o trendach, ponieważ dostępny był jedynie wynik »w porządku« lub »nie w porządku« bez wartości pomiarowej” – wyjaśnia Schubert. Dzięki tomografii komputerowej (CT) stosowanej w trakcie produkcji zadziory są obecnie mierzone w ciągu kilku sekund i obiektywnie oceniane. Zużycie narzędzi staje się widoczne w trendzie, zanim pojawią się błędy montażowe. Zmniejsza to ilość odrzutów i pozwala uniknąć reklamacji.
Cyfrowy bliźniak w cyklu życia produktu
Kompletny zestaw danych pomiarowych przynosi korzyści przez cały cykl życia produktu. Fizyczne próbki referencyjne z tworzywa sztucznego ulegają zmianom w wyniku wchłaniania wilgoci lub działania promieniowania UV i zajmują powierzchnię magazynową w określonych warunkach. Zestaw danych z tomografii komputerowej nie ulega starzeniu i można go zarchiwizować jako cyfrowego bliźniaka próbki. W przypadku reklamacji można go później przeanalizować nawet w miejscach, które nie zostały zmierzone podczas pobierania próbek. Według Schuberta podczas ponownej walidacji, na przykład po wymianie narzędzia lub maszyny, wystarczy szybkie porównanie stanu rzeczywistego z modelem, skupiając się na obszarach wykraczających poza tolerancję.
Podsumowanie
O tym, jak bardzo zmienił się już zakres zastosowań, świadczą wyniki sprzedaży urządzeń: o ile 15 lat temu udział tomografii komputerowej w firmie Werth wynosił jednocyfrowy procent, to obecnie, według własnych danych, przekracza 50 %. Według Schuberta niektórzy użytkownicy korzystają już z urządzeń drugiej do czwartej generacji i dzięki dopracowanym procesom, bibliotekom programów oraz cyfrowym bliźniakom zyskali przewagę, której w krótkim czasie trudno będzie dogonić. W wysoce konkurencyjnej branży formowania wtryskowego tworzyw sztucznych dla techniki medycznej technika pomiarowa CT stosowana podczas produkcji prawdopodobnie w nadchodzących latach zmieni się z cechy wyróżniającej w warunek konieczny.
Ramka informacyjna: Odpowiednie normy i przepisy
MDR (UE 2017/745): Wymagania dotyczące walidacji, dokumentacji i identyfikowalności wyrobów medycznych w Europie.
21 CFR część 820 (QMSR): Amerykańskie wytyczne jakościowe FDA; od lutego 2026 r. zawierają bezpośrednie odniesienie do normy ISO 13485:2016.
ISO 13485: Systemy zarządzania jakością wyrobów medycznych.
ISO 10360: Badania odbiorcze i weryfikacyjne systemów pomiaru współrzędnych; Część 11 dotyczy systemów wykorzystujących tomografię komputerową rentgenowską.
VDI/VDE 2617 arkusz 13: Wytyczne dotyczące stosowania normy ISO 10360 w odniesieniu do urządzeń do pomiaru współrzędnych z czujnikami CT.
ISO 14253-1: Zasady podejmowania decyzji dotyczących wykazania zgodności z uwzględnieniem niepewności pomiarowej