Firmy Boy i Evonik zaprezentowały podczas targów Fakuma 2026 przetwarzanie biowchłanialnego polimeru w procesie mikrowtrysku. Dzięki jednostce plastyfikującej o średnicy 8 mm oraz systemowi mikrokanalików gorących udało się wyprodukować dwie medyczne mikroskręty o masie 0,065 g każda bez konieczności stosowania wlewów. Czas przebywania materiału w maszynie wyniósł około czterech minut.
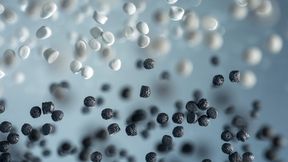
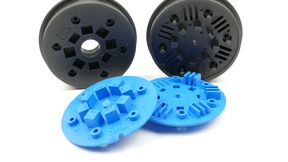
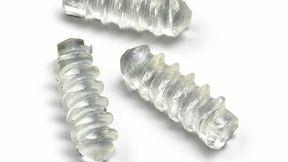
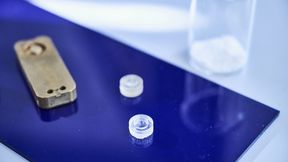
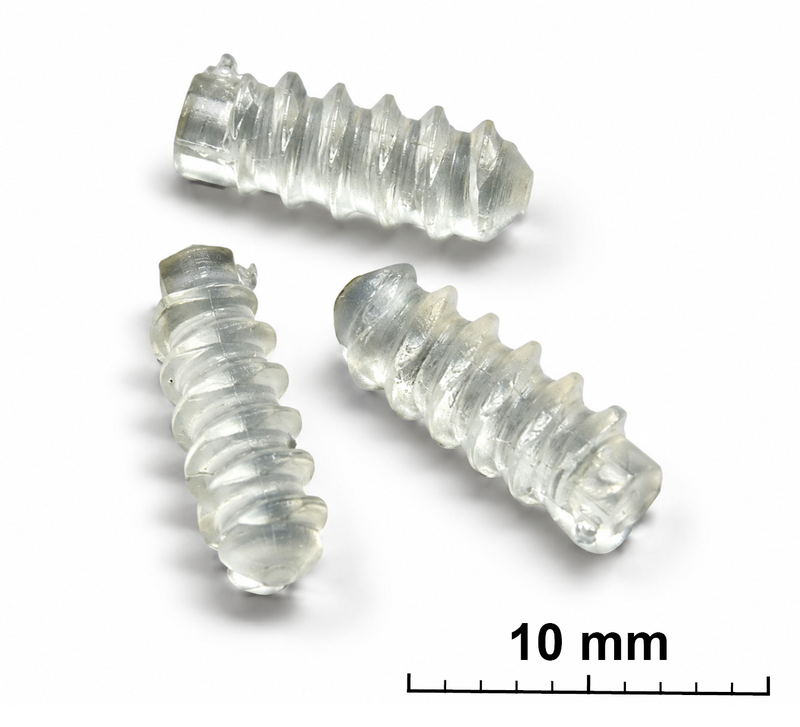
Mikroskrętki medyczne wykonane z biowchłanialnego polimeru Resomer LR 704 S firmy Evonik, wytwarzane metodą mikrowtrysku na maszynie Boy XS E z jednostką plastyfikującą o średnicy 8 mm oraz z wykorzystaniem systemu mikrokanłów gorących L2X-Mikro firmy Ewikon.
(Bild: Chłopiec)
Obecnie wiele produktów medycznych wytwarza się metodą mikrowtrysku. Oprócz bardzo małej masy poszczególnych elementów decydujące znaczenie mają przede wszystkim powtarzalność procesu oraz czas przebywania tworzywa sztucznego w maszynie.
W praktyce jednak do produkcji mikroelementów formowanych wtryskowo często wykorzystuje się standardowe wtryskarki, które pierwotnie nie były zaprojektowane do tak małych mas wtrysku. Aby mimo to zapewnić stabilną produkcję, znaczna część objętości wtrysku jest często wykorzystywana na nadlewkę. Utrudnia to nie tylko regulację procesu, ale także ogranicza skuteczność funkcji monitorowania i kontroli. Jednocześnie powoduje to znaczne straty materiału.
Doświadczenia praktyczne pokazują, że przy masie wyrobów poniżej jednego grama często mniej niż pięć procent użytego materiału faktycznie trafia do gotowego elementu. Chociaż takie podejście jest często akceptowane z ekonomicznego punktu widzenia w przypadku niedrogich, standardowych tworzyw sztucznych, to w przypadku materiałów drogich, a jednocześnie wymagających krótkiego czasu przebywania w formie, szybko napotyka swoje ograniczenia.
Opracowane specjalnie z myślą o najmniejszych masach strzałów
Z myślą o tych wymaganiach firma Boy opracowała ślimak do mikrowtrysku o średnicy 8 mm. Działa on zgodnie z klasyczną zasadą „pierwsze weszło, pierwsze wyszło” (FIFO) w układzie trójstrefowym. Celowo zrezygnowano z wstępnego dozowania, aby jak najbardziej skrócić czas przebywania materiału w maszynie i uniknąć obszarów stagnacji.
Ze względu na niewielką średnicę ślimaka jednostka 8 mm zapewnia ponadto znacznie wyższą rozdzielczość procesu. W porównaniu ze ślimakiem o średnicy 14 mm rozdzielczość ta wzrasta 3,1-krotnie. Ponadto, dzięki konstrukcji, zawór zwrotny zamyka się szybciej, co dodatkowo zwiększa powtarzalność procesu formowania wtryskowego.
Krótkie czasy przebywania dzięki odpowiednio dobranej technologii systemowej
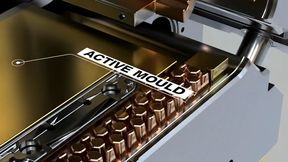
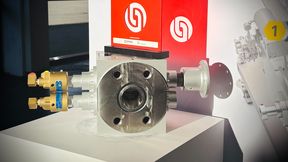
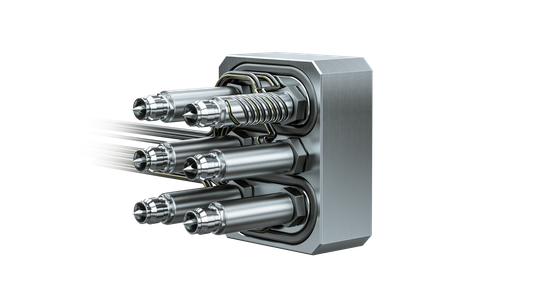
W połączeniu z systemem mikrokanalików gorących L2X-Mikro firmy Ewikon można uzyskać bardzo krótkie czasy przebywania materiału w kanale dzięki kompaktowej konstrukcji i niewielkiej objętości materiału. Umożliwia to przetwarzanie wrażliwych termicznie tworzyw sztucznych bez nadlewek, na przykład bioresorbowalnego i biokompatybilnego polimeru Resomer LR 704 S firmy Evonik Industries AG.
Dzięki kompaktowej konstrukcji i niewielkiej objętości materiału system mikrokanalików gorących L2X-Mikro firmy Ewikon pozwala osiągnąć bardzo krótkie czasy przebywania.
(Bild: Ewikon)
Szczególnym wyzwaniem podczas obróbki tego materiału jest rozkład łańcuchów polimerowych. Już samo przekroczenie dopuszczalnego czasu przebywania może prowadzić do niepożądanej degradacji materiału. Ponieważ tworzywa bioresorbowalne wiążą się z wysokimi kosztami materiałowymi i kosztami uzyskania certyfikatu, rezygnacja z nadlewek oferuje znaczny potencjał oszczędnościowy.
Prezentacja praktyczna na targach Fakuma 2026
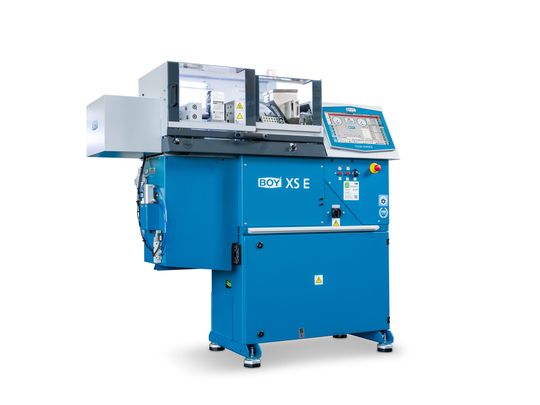
Podczas targów Fakuma 2026 zaprezentowano wydajność tego rozwiązania w ramach wspólnej prezentacji firm Boy, Ewikon i Evonik. Na stoisku firmy Boy przeprowadzono produkcję medycznej mikroskrętu na maszynie Boy XS E z jednostką plastyfikującą o średnicy 8 mm.
Połączenie jednostki plastyfikującej o średnicy 8 mm w maszynie Boy XS E z mikro-systemem gorących kanałów L2X pozwala uzyskać krótkie czasy przebywania, wysoką powtarzalność oraz znaczne zmniejszenie strat materiału.
(Bild: Chłopiec)
Wykorzystano materiał Resomer LR 704 S. W tym procesie bezpośrednio wtrysnięto dwie mikroskrętki, z których każda ważyła 0,065 g. Całkowita masa wtrysku wyniosła zatem zaledwie 0,13 g. Przy czasie cyklu wynoszącym 12 s udało się osiągnąć całkowity czas przebywania materiału w jednostce plastyfikującej i systemie gorących kanałów wynoszący około czterech minut.
Dla porównania, przy identycznych parametrach procesu i zastosowaniu modułu o średnicy 14 mm czas przebywania wyniósłby około jedenastu minut. W takim przypadku należałoby spodziewać się znacznie silniejszego rozkładu łańcuchów polimerowych. Wyniki eksperymentu zostały potwierdzone przez dział techniki zastosowań firmy Evonik.
Podsumowanie
Wyniki zaprezentowane podczas targów Fakuma 2026 pokazują, że nawet drogie tworzywa sztuczne, w przypadku których czas przebywania w formie ma kluczowe znaczenie, można przetwarzać w procesie mikrowtrysku w sposób ekonomiczny i niezawodny, o ile maszyny i technologia gorących kanałów są konsekwentnie dostosowane do wymagań związanych z najmniejszymi masami wtrysku. Połączenie 8-milimetrowej jednostki plastyfikującej maszyny Boy XS E z mikro-systemem gorących kanałów L2X umożliwia uzyskanie krótkich czasów przebywania, wysokiej powtarzalności oraz znacznego ograniczenia strat materiału. W szczególności w przypadku tworzyw bioresorbowalnych i specjalnych tworzyw sztucznych dopuszczonych do stosowania w medycynie otwiera to nowe możliwości ekonomicznej produkcji seryjnej w technologii mikrowtrysku. (sl)
Stan na dzień: 20.11.2020 r.
Jest dla nas sprawą oczywistą, że w sposób odpowiedzialny obchodzimy się z danymi osobowymi użytkowników. Jeśli gromadzimy dane osobowe, przetwarzamy je zgodnie z obowiązującymi przepisami o ochronie danych. Szczegółowe informacje można znaleźć tutaj: Polityka prywatności.
Zgoda na wykorzystanie danych do celów reklamowych
Wyrażam zgodę na wykorzystywanie przez spółkę Vogel Communications Group GmbH & Co. KG, Max-Planck-Str. 7-9, 97082 Würzburg, Niemcy, oraz przez wszystkie spółki z nią powiązane w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG (dalej: Vogel Communications Group) mojego adresu e-mail do przesyłania mi newsletterów redakcyjnych. Lista spółek stowarzyszonych znajduje się tutaj.
Treść newslettera obejmuje produkty i usługi wszystkich wyżej wymienionych spółek, w tym na przykład czasopisma branżowe i książki specjalistyczne, wydarzenia i targi branżowe, a także produkty i usługi związane z wydarzeniami, oferty i usługi mediów drukowanych i wirtualnych, takie jak inne newslettery informacyjne, konkursy, kampanie leadowe, badania rynku online i offline, specjalistyczne portale internetowe i oferty e-learningowe. Jeśli pobrany został również mój osobisty numer telefonu, może być on wykorzystany do składania ofert dotyczących wymienionych wyżej produktów i usług wyżej wymienionych spółek oraz do badań rynkowych.
Moja zgoda obejmuje również przetwarzanie mojego adresu e-mail i numeru telefonu w celu porównania danych w celach marketingowych z wybranymi partnerami reklamowymi, takimi jak np. LinkedIn, Google i Meta. W tym celu Vogel Communications Group może przekazać wskazane dane w postaci zahashowanej partnerom reklamowym, a partnerzy ci mogą następnie wykorzystywać je w celu ustalenia, czy posiadam również konto w odpowiednich serwisach tych partnerów reklamowych. Grupa Vogel Communications wykorzystuje tę funkcję do celów retargetingu (upselling, cross-selling i budowanie lojalności klientów), tworzenia tzw. grup odbiorców podobnych (Lookalike Audiences) w celu pozyskiwania nowych klientów oraz jako podstawę do wykluczania odbiorców z bieżących kampanii reklamowych. Więcej informacji można znaleźć w sekcji „Porównanie danych w celach marketingowych” w polityce prywatności.
Jeśli otworzę na stronach internetowych chronione treści umieszczone na portalach Grupy Vogel Communications, w tym jej spółek stowarzyszonych w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG, muszę zarejestrować się, podając dodatkowe dane, aby uzyskać dostęp do tych treści. W zamian za bezpłatny dostęp do treści redakcyjnych, moje dane mogą być wykorzystywane zgodnie z niniejszą zgodą do tutaj określonych celów. Nie dotyczy to porównywania danych w celach marketingowych.
Prawo do wycofania zgody
Jestem świadomy(a), że w przyszłości mogę wycofać zgodę w dowolnym momencie. Wycofanie przeze mnie zgody nie ma wpływu na zgodność z prawem przetwarzania, którego dokonano na podstawie mojej zgody do momentu jej wycofania. Aby wycofać zgodę, mogę skorzystać z formularza kontaktowego dostępnego pod adresem https://contact.vogel.de/pl. Jeśli nie chcę już otrzymywać subskrybowanych przeze mnie newsletterów, mogę zrezygnować z subskrypcji naciskając w link znajdujący się na końcu newslettera. Więcej informacji na temat mojego prawa do wycofania zgody, a także konsekwencji wycofania zgody znajduje się tutaj: Polityka prywatności, sekcja Newslettery redakcyjne.