Zrolowana folia z tworzywa sztucznego to nie tylko format transportowy lub magazynowy. Jest to produkt pośredni, którego jakość wpływa na wydajność całego łańcucha wartości – od wytłaczania, przez druk, laminowanie i powlekanie, aż po dalszą obróbkę.
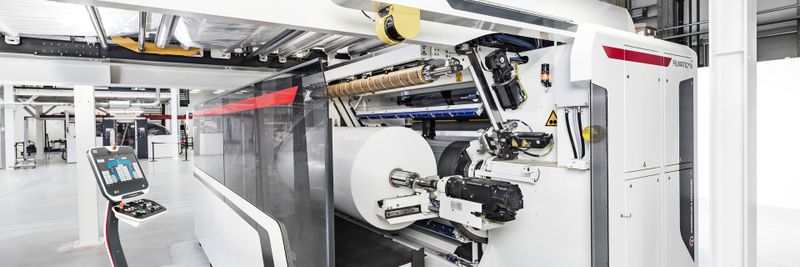
Filmatic II N – nawijarka jednokotwiczna
(Bild: W&H)
W przetwórstwie folii nawijarka jest często postrzegana jako ostatni etap linii produkcyjnej. Folia jest wytłaczana, powlekana lub zadrukowana, taśma materiału przesuwa się stabilnie, a na końcu powstaje rolka materiału.
Z technicznego punktu widzenia takie podejście jest jednak zbyt wąskie. Proces nawijania ma bowiem zasadnicze znaczenie dla tego, czy wyprodukowany materiał będzie można niezawodnie przetwarzać w kolejnych etapach produkcji. Dlatego firma Windmöller & Hölscher (W&H) nie traktuje nawijania jako funkcji pobocznej, lecz jako samodzielną dyscyplinę inżynierii procesowej.
Rola ta decyduje o powodzeniu kolejnych procesów
Wysokiej jakości rolka to znacznie więcej niż tylko starannie nawinięty materiał. Napięcie taśmy, siła docisku, twardość nawijania, jakość cięcia i prowadzenie krawędzi decydują o tym, czy rolka będzie mogła być później przetwarzana z dużą prędkością i z powtarzalną jakością. Już niewielkie odchylenia mogą spowodować spowolnienie pracy kolejnych urządzeń w linii produkcyjnej, konieczność zastosowania dodatkowych środków regulacyjnych lub powstanie braku.
Typowe problemy związane z jakością często nie ujawniają się na etapie pierwotnego procesu produkcyjnego, lecz dopiero podczas dalszej obróbki. Wady w układzie warstw spowodowane rekrystalizacją, lokalne nadmierne rozciąganie taśmy materiałowej, tzw. efekt „tin canning” lub niewystarczająca prostoliniowość krawędzi ujawniają się często dopiero wtedy, gdy rolka materiału jest już przetwarzana na innej maszynie.
Przyczyny takich błędów często nie wynikają wyłącznie z samego procesu nawijania. Na przykład w ekstruzji folii wcześniejsze etapy procesu, takie jak przycinanie krawędzi, obróbka wstępna czy rozciąganie, mają wpływ na to, w jaki sposób wstęga materiału będzie się później nawijana. Nawijarka staje się zatem punktem styku różnych etapów procesu, w którym skupiają się skutki wielu wcześniejszych parametrów i czynników. Optymalne pod względem technologicznym rozwiązanie w zakresie nawijania uwzględnia zatem cały przebieg materiału zarówno przed, jak i po rolce przeznaczonej do nawijania.
Nawijanie oznacza opanowanie fizyki materiałów
Na pierwszy rzut oka nawijanie wydaje się prostym procesem: pas materiału jest nawijany na trzpień nawijający. W rzeczywistości jednak na proces ten wpływa wiele czynników fizycznych. Napięcie taśmy, prędkość nawijania, siły docisku, elastyczność materiału, właściwości powierzchni oraz geometria rolek wzajemnie na siebie oddziałują.
Rolka nawinięta zbyt luźno może stać się niestabilna. Rolka nawinięta zbyt ciasno może powodować powstawanie naprężeń wewnętrznych, co może później prowadzić na przykład do problemów z płaskością lub, w najgorszym przypadku, do teleskopowania (przesuwania się warstw materiału na rolce), przez co cała rolka staje się brakiem. Optymalne ustawienie zależy zawsze od materiału i jego późniejszego zastosowania. Właśnie dlatego nie istnieje uniwersalna strategia nawijania dla wszystkich produktów.
Szczególnie wymagające są nowoczesne folie specjalistyczne. Materiały rozciągane metodą MDO, folie stretch o wysokiej przyczepności, wrażliwe na nacisk folie ochronne do powierzchni oraz wielowarstwowe folie dekoracyjne (folie do wnętrz i na zewnątrz z PVC, PMMA lub kompozytu PET) stawiają zupełnie różne wymagania dotyczące budowy rolki.
Słownik terminów
MDO = orientacja wzdłuż osi maszyny
PVC = polichlorek winylu
PMMA = polimetakrylan metylu
PET = politereftalan etylenu
Można to zilustrować na przykładzie folii ochronnych do przemysłu elektronicznego. Stosuje się tam folie, które są następnie nakładane na wyświetlacze lub elementy elektroniczne. Nawet najmniejsze fałdy, odciski lub lokalne wady materiałowe mogą spowodować, że wysokiej jakości produkty końcowe nie będą już spełniały wymagań jakościowych. W takich zastosowaniach nie wystarczy wyprodukować folię o wysokiej jakości. Również sposób nawijania na rolkę musi w pełni zachować właściwości produktu.
Stan na dzień: 20.11.2020 r.
Jest dla nas sprawą oczywistą, że w sposób odpowiedzialny obchodzimy się z danymi osobowymi użytkowników. Jeśli gromadzimy dane osobowe, przetwarzamy je zgodnie z obowiązującymi przepisami o ochronie danych. Szczegółowe informacje można znaleźć tutaj: Polityka prywatności.
Zgoda na wykorzystanie danych do celów reklamowych
Wyrażam zgodę na wykorzystywanie przez spółkę Vogel Communications Group GmbH & Co. KG, Max-Planck-Str. 7-9, 97082 Würzburg, Niemcy, oraz przez wszystkie spółki z nią powiązane w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG (dalej: Vogel Communications Group) mojego adresu e-mail do przesyłania mi newsletterów redakcyjnych. Lista spółek stowarzyszonych znajduje się tutaj.
Treść newslettera obejmuje produkty i usługi wszystkich wyżej wymienionych spółek, w tym na przykład czasopisma branżowe i książki specjalistyczne, wydarzenia i targi branżowe, a także produkty i usługi związane z wydarzeniami, oferty i usługi mediów drukowanych i wirtualnych, takie jak inne newslettery informacyjne, konkursy, kampanie leadowe, badania rynku online i offline, specjalistyczne portale internetowe i oferty e-learningowe. Jeśli pobrany został również mój osobisty numer telefonu, może być on wykorzystany do składania ofert dotyczących wymienionych wyżej produktów i usług wyżej wymienionych spółek oraz do badań rynkowych.
Moja zgoda obejmuje również przetwarzanie mojego adresu e-mail i numeru telefonu w celu porównania danych w celach marketingowych z wybranymi partnerami reklamowymi, takimi jak np. LinkedIn, Google i Meta. W tym celu Vogel Communications Group może przekazać wskazane dane w postaci zahashowanej partnerom reklamowym, a partnerzy ci mogą następnie wykorzystywać je w celu ustalenia, czy posiadam również konto w odpowiednich serwisach tych partnerów reklamowych. Grupa Vogel Communications wykorzystuje tę funkcję do celów retargetingu (upselling, cross-selling i budowanie lojalności klientów), tworzenia tzw. grup odbiorców podobnych (Lookalike Audiences) w celu pozyskiwania nowych klientów oraz jako podstawę do wykluczania odbiorców z bieżących kampanii reklamowych. Więcej informacji można znaleźć w sekcji „Porównanie danych w celach marketingowych” w polityce prywatności.
Jeśli otworzę na stronach internetowych chronione treści umieszczone na portalach Grupy Vogel Communications, w tym jej spółek stowarzyszonych w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG, muszę zarejestrować się, podając dodatkowe dane, aby uzyskać dostęp do tych treści. W zamian za bezpłatny dostęp do treści redakcyjnych, moje dane mogą być wykorzystywane zgodnie z niniejszą zgodą do tutaj określonych celów. Nie dotyczy to porównywania danych w celach marketingowych.
Prawo do wycofania zgody
Jestem świadomy(a), że w przyszłości mogę wycofać zgodę w dowolnym momencie. Wycofanie przeze mnie zgody nie ma wpływu na zgodność z prawem przetwarzania, którego dokonano na podstawie mojej zgody do momentu jej wycofania. Aby wycofać zgodę, mogę skorzystać z formularza kontaktowego dostępnego pod adresem https://contact.vogel.de/pl. Jeśli nie chcę już otrzymywać subskrybowanych przeze mnie newsletterów, mogę zrezygnować z subskrypcji naciskając w link znajdujący się na końcu newslettera. Więcej informacji na temat mojego prawa do wycofania zgody, a także konsekwencji wycofania zgody znajduje się tutaj: Polityka prywatności, sekcja Newslettery redakcyjne.
Początek rolki ma wpływ na całą rolkę
Kluczowym, choć często niedocenianym czynnikiem jest początek nawijania rolki. Już pierwsze zwoje na tulei nawijającej mają wpływ na jakość całej rolki.
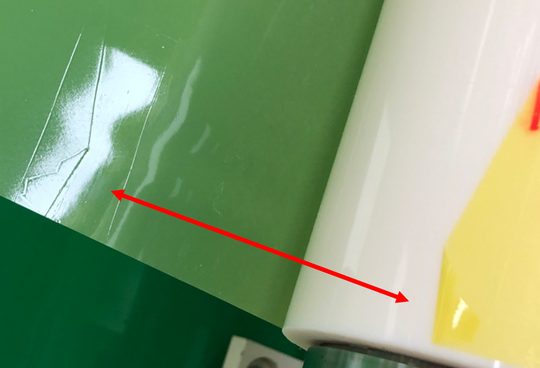
Przykład problemu z rolką spowodowanego nieprawidłowym nawijaniem: owijka przesuwa się na długości ok. 100 m
(Bild: W&H)
Jeśli podczas nawijania pasmo materiału się przewraca i powstają fałdy lub miejscowe nagromadzenia materiału, mogą one przebijać się przez liczne warstwy folii. To, co zaczyna się w okolicy tulei nawijającej, może być później widoczne nawet daleko od środka rolki.
Jak silny może być ten efekt, pokazuje przykład z branży ochrony powierzchni. W tej branży przetwarza się folie ochronne o grubości do 25 µm, które są szczególnie wrażliwe na nacisk. Zagięta krawędź folii na początku rolki jest widoczna nawet po setkach metrów długości nawijania. Chociaż sama folia jest produkowana bez zarzutu, wysoka jakość produktu spada z powodu nieprawidłowego ułożenia rolki.
Dlaczego technologia nawijania ma swój początek już na etapie projektowania produktu
W wielu projektach rozwojowych początkowo skupia się uwagę na wyprodukowaniu folii o określonych właściwościach. Natomiast kwestia tego, jak dobrze materiał ten będzie się później zwijał, jest często rozważana dopiero w późniejszym etapie. Właśnie w tym jednak tkwi znaczny potencjał optymalizacji.
Doświadczenie pokazuje, że wczesne wykorzystanie wiedzy specjalistycznej w zakresie nawijania pomaga stworzyć warunki do stabilnej dalszej obróbki już na etapie rozwoju produktu. Dlatego też próbki rolek firmy W&H są często testowane przez przedsiębiorstwa zajmujące się dalszą obróbką już na etapie projektowania. Ocenia się przy tym nie tylko, czy folia posiada pożądane właściwości materiałowe, ale także, czy można ją przetwarzać w postaci rolek w sposób powtarzalny.
Osoby zainteresowane nawijarkami nadal mogą skorzystać z możliwości przetestowania w centrum technicznym firmy zachowania podczas nawijania i cięcia, a także wymiany własnych rolek, oraz uzyskać wyczerpujące doradztwo. Odbywa się to niezależnie od prób wytłaczania lub drukowania, gdy nawijarki W&H mają być później zintegrowane z istniejącymi instalacjami innych producentów.
Od prostego nawijacza do rozwiązania technologicznego
Nie każdy materiał stawia takie same wymagania. Cienkie folie stretch, specjalistyczne folie techniczne czy grube pasy materiału wymagają różnych koncepcji nawijania. Dlatego skuteczne rozwiązanie nie zaczyna się od parametrów, lecz od wyboru odpowiedniej zasady nawijania i właściwej konfiguracji maszyny.
W zależności od zastosowania mogą być wymagane różne napędy, strefy napinania wstęgi, systemy siły docisku lub specjalne powierzchnie rolek. Niektóre produkty wymagają szczególnie miękkiej konstrukcji rolek, inne natomiast celowo wysokich sił docisku, aby zapewnić stabilne nawijanie. Ponadto decydującą rolę odgrywają takie czynniki, jak ugięcie wału, masa rolki, rozkład siły docisku oraz napięcie taśmy. Im szersza taśma i im większa rolka, tym silniejszy wpływ mają te czynniki na wynik nawijania.
Skąd bierze się ta wiedza na temat przewijania?
Ten producent maszyn i urządzeń może pochwalić się doświadczeniem zdobytym podczas instalacji ponad 4000 stanowisk nawijających na całym świecie. Zakres zastosowań obejmuje zarówno cienkie folie stretch o grubości poniżej 10 µm, jak i folie techniczne o grubości przekraczającej jeden milimetr.
Doświadczenie to nie wynika wyłącznie z zainstalowanych maszyn. Firma W&H regularnie uczestniczy w procesach kwalifikacji produktów, wspiera klientów w zakresie wymagających zastosowań oraz wnosi wiedzę z zakresu inżynierii procesowej bezpośrednio do projektów rozwojowych i optymalizacyjnych. Często nie chodzi tu jedynie o uruchomienie maszyn, ale o ukierunkowaną optymalizację produktów pod kątem określonych wymagań jakościowych.
Kompetencje w zakresie opakowań wykraczające daleko poza opakowania elastyczne
Podstawy nawijania są takie same niezależnie od tego, czy chodzi o folia opakowaniowa, folia higieniczna czy podłoże techniczne. W związku z tym technologia nawijarek W&H znajduje obecnie zastosowanie w wielu różnych dziedzinach, wykraczających poza opakowania elastyczne. Należą do nich folie rolnicze i stretch, folie ochronne do powierzchni w przemyśle elektronicznym, folie dekoracyjne do zastosowań wewnętrznych i zewnętrznych oraz materiały pochodzące z procesów powlekania i lakierowania.
Wymagania te różnią się przy tym niekiedy znacznie. Podczas gdy grubość folii opakowaniowych często mieści się w przedziale od 20 do 120 µm, folie dekoracyjne przeznaczone do podłóg, fasad lub zastosowań architektonicznych mogą osiągać grubość ponad jednego milimetra. Do tego dochodzą powierzchnie strukturalne, różne materiały kompozytowe oraz zróżnicowane wymagania jakościowe.
Najciekawsze rozwiązania technologiczne z praktyki
Prawdziwą zaletą odpowiedniej technologii nawijania jest to, że różne zasady nawijania są specjalnie dostosowane do konkretnych profili zastosowań. Decydujące znaczenie ma przy tym pytanie, która koncepcja nawijania najlepiej spełnia wymagania fizyczne danego materiału.
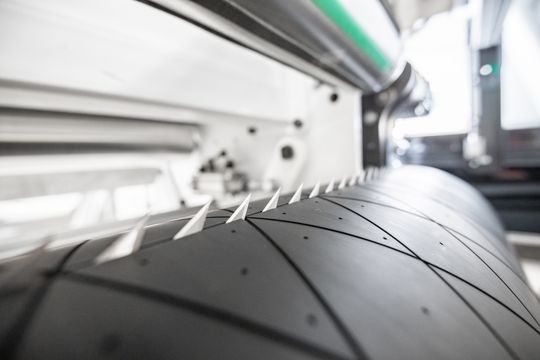
Walec stykowy z nożami, które wycinają materiał z rolki
(Bild: W&H)
Przykładem tego jest początek rolki. Jak już wspomniano, nawet najmniejsze błędy w obszarze tulei nawijającej mogą wpływać na jakość całej rolki. Aby uzyskać jak najbardziej precyzyjny początek rolki, firma W&H stosuje w niektórych zastosowaniach wałek kontaktowy z cięciem próżniowym. W przeciwieństwie do tradycyjnych rozwiązań, taśma materiałowa jest cięta pod kątem prostym bezpośrednio na rolce za pomocą noża wysuwającego się z wałka kontaktowego, a następnie w kontrolowany sposób przekazywana na nową tuleję nawijającą. Zapewnia to szczególnie równomierne warunki początkowe podczas formowania rolki, co znacznie zmniejsza ryzyko zawijania się materiału lub błędów w obszarze tulei.
Wymagania dotyczące sił docisku podczas procesu nawijania są równie zróżnicowane, jak same materiały. Aby zapewnić szczególnie równomierne siły docisku na całej szerokości wstęgi materiału, nawijarka Filmatic II N wykorzystuje siłę grawitacji. Dzięki obrotowym szynom nośnym można celowo wykorzystać ciężar rolki do wytworzenia wysokich i równomiernie rozłożonych sił docisku, bez powodowania nierównomiernego wyginania się wału nawijającego. Dzięki temu nawet w przypadku małych wałów nawijających można wytworzyć siły docisku sięgające 2 500 N. Koncepcja ta zapewnia korzyści dla jakości rolek, zwłaszcza w przypadku materiałów lepkich. W przypadku wrażliwych folii dodatkowa rolka dociskowa umożliwia zastosowanie minimalnych sił docisku, co pozwala na przetwarzanie nawet folii wrażliwych na nacisk.
Kolejne wyzwanie pojawia się wraz ze wzrostem szerokości wstęgi materiału i rozmiaru rolki. Im większa jest rolka materiału, tym większy wpływ na rozkład siły docisku na całej szerokości wstęgi ma ugięcie wału nawijającego. W przypadku szerokich rolek macierzystych o dużych średnicach może to mieć bezpośredni wpływ na równomierność nawijania. W takich zastosowaniach firma W&H stawia między innymi na koncepcję Filmatic-TC. Dzięki specjalnemu podwójnemu łożysku ugięcie wału nawijającego zostaje zredukowane, co pozwala uzyskać równomierną siłę docisku nawet przy szerokościach roboczych do 4,3 metra. Przyczynia się to do spełnienia wysokich wymagań jakościowych przy dużych masach rolek i wysokich prędkościach produkcyjnych.
Te dwa przykłady z portfolio maszyn do nawijania pokazują, jak ściśle powiązane są ze sobą inżynieria mechaniczna i inżynieria procesowa. W centrum uwagi zawsze pozostaje pytanie, w jaki sposób można sprostać konkretnym wyzwaniom fizycznym, stosując odpowiednią technologię w procesie nawijania.
Długoterminowa gwarancja dostępności maszyn
Technologia nawijania nie kończy się jednak wraz z uruchomieniem maszyny. Wiele nawijarek pozostaje w eksploatacji przez ponad 20 lat i w tym czasie muszą one dostosowywać się do nowych produktów, zmienionych wymagań produkcyjnych oraz aktualnych norm bezpieczeństwa (na przykład nowego rozporządzenia w sprawie maszyn lub ustawy o cyberodporności).
Dzięki modułowej konstrukcji wielu owijarek możliwe jest celowe doposażenie w funkcje bezpieczeństwa, rozwiązania automatyzacyjne lub poszczególne pakiety technologiczne. Dzięki tym rozwiązaniom modernizacyjnym firma W&H wspiera klientów w utrzymaniu istniejących instalacji na aktualnym poziomie technicznym, zapewniając w ten sposób ich długoterminową sprawność eksploatacyjną.
Informacje
Tekst
Fabian Sunder pełni funkcję dyrektora ds. badań i rozwoju w dziale technologii nawijania w firmie Windmöller & Windmöller & Hölscher SE & Co. KG.
W profilu
Założona w 1869 roku firma Windmöller & Hölscher jest obecnie wiodącym na świecie producentem maszyn i urządzeń do produkcji opakowań elastycznych. Oferta produktów obejmuje maszyny do wytłaczania folii, drukowania oraz dalszej obróbki.
Maszyny firmy Windmöller & Hölscher są eksploatowane w ponad 130 krajach i przez ponad 5 000 klientów. Grupa przedsiębiorstw z siedzibą w Lengerich (Niemcy) zatrudnia około 3 400 pracowników i w 2025 roku osiągnęła obroty przekraczające 1 mld EUR.