Mikroformowanie wtryskowe w przetwórstwie elastomerów Starlim produkuje mikroelementy z LSR w ilościach sięgających milionów sztuk
Autor:
Susanne Zinckgraf, dyrektor ds. marketingu strategicznego, Wittmann Tec Group | Tłumaczenie wykonane przez sztuczną inteligencję
7 min Czas czytania
Rośnie popyt na mikroelementy silikonowe. Firma Starlim, zajmująca się przetwórstwem LSR, produkuje elementy o masie poniżej 10 miligramów w ilościach sięgających milionów sztuk. Przykład z praktyki pokazuje, w jaki sposób precyzyjne narzędzia i kompaktowe konstrukcje maszyn zapewniają tę wymagającą produkcję.
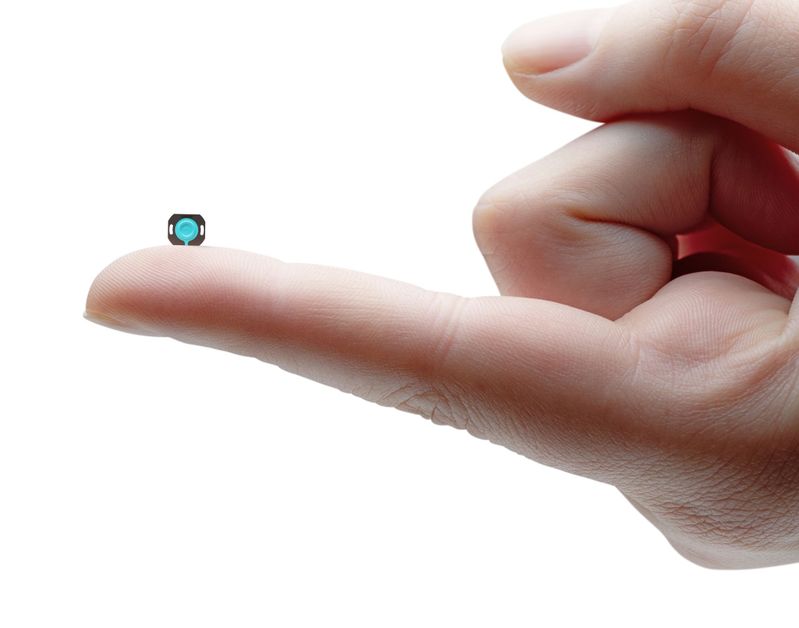
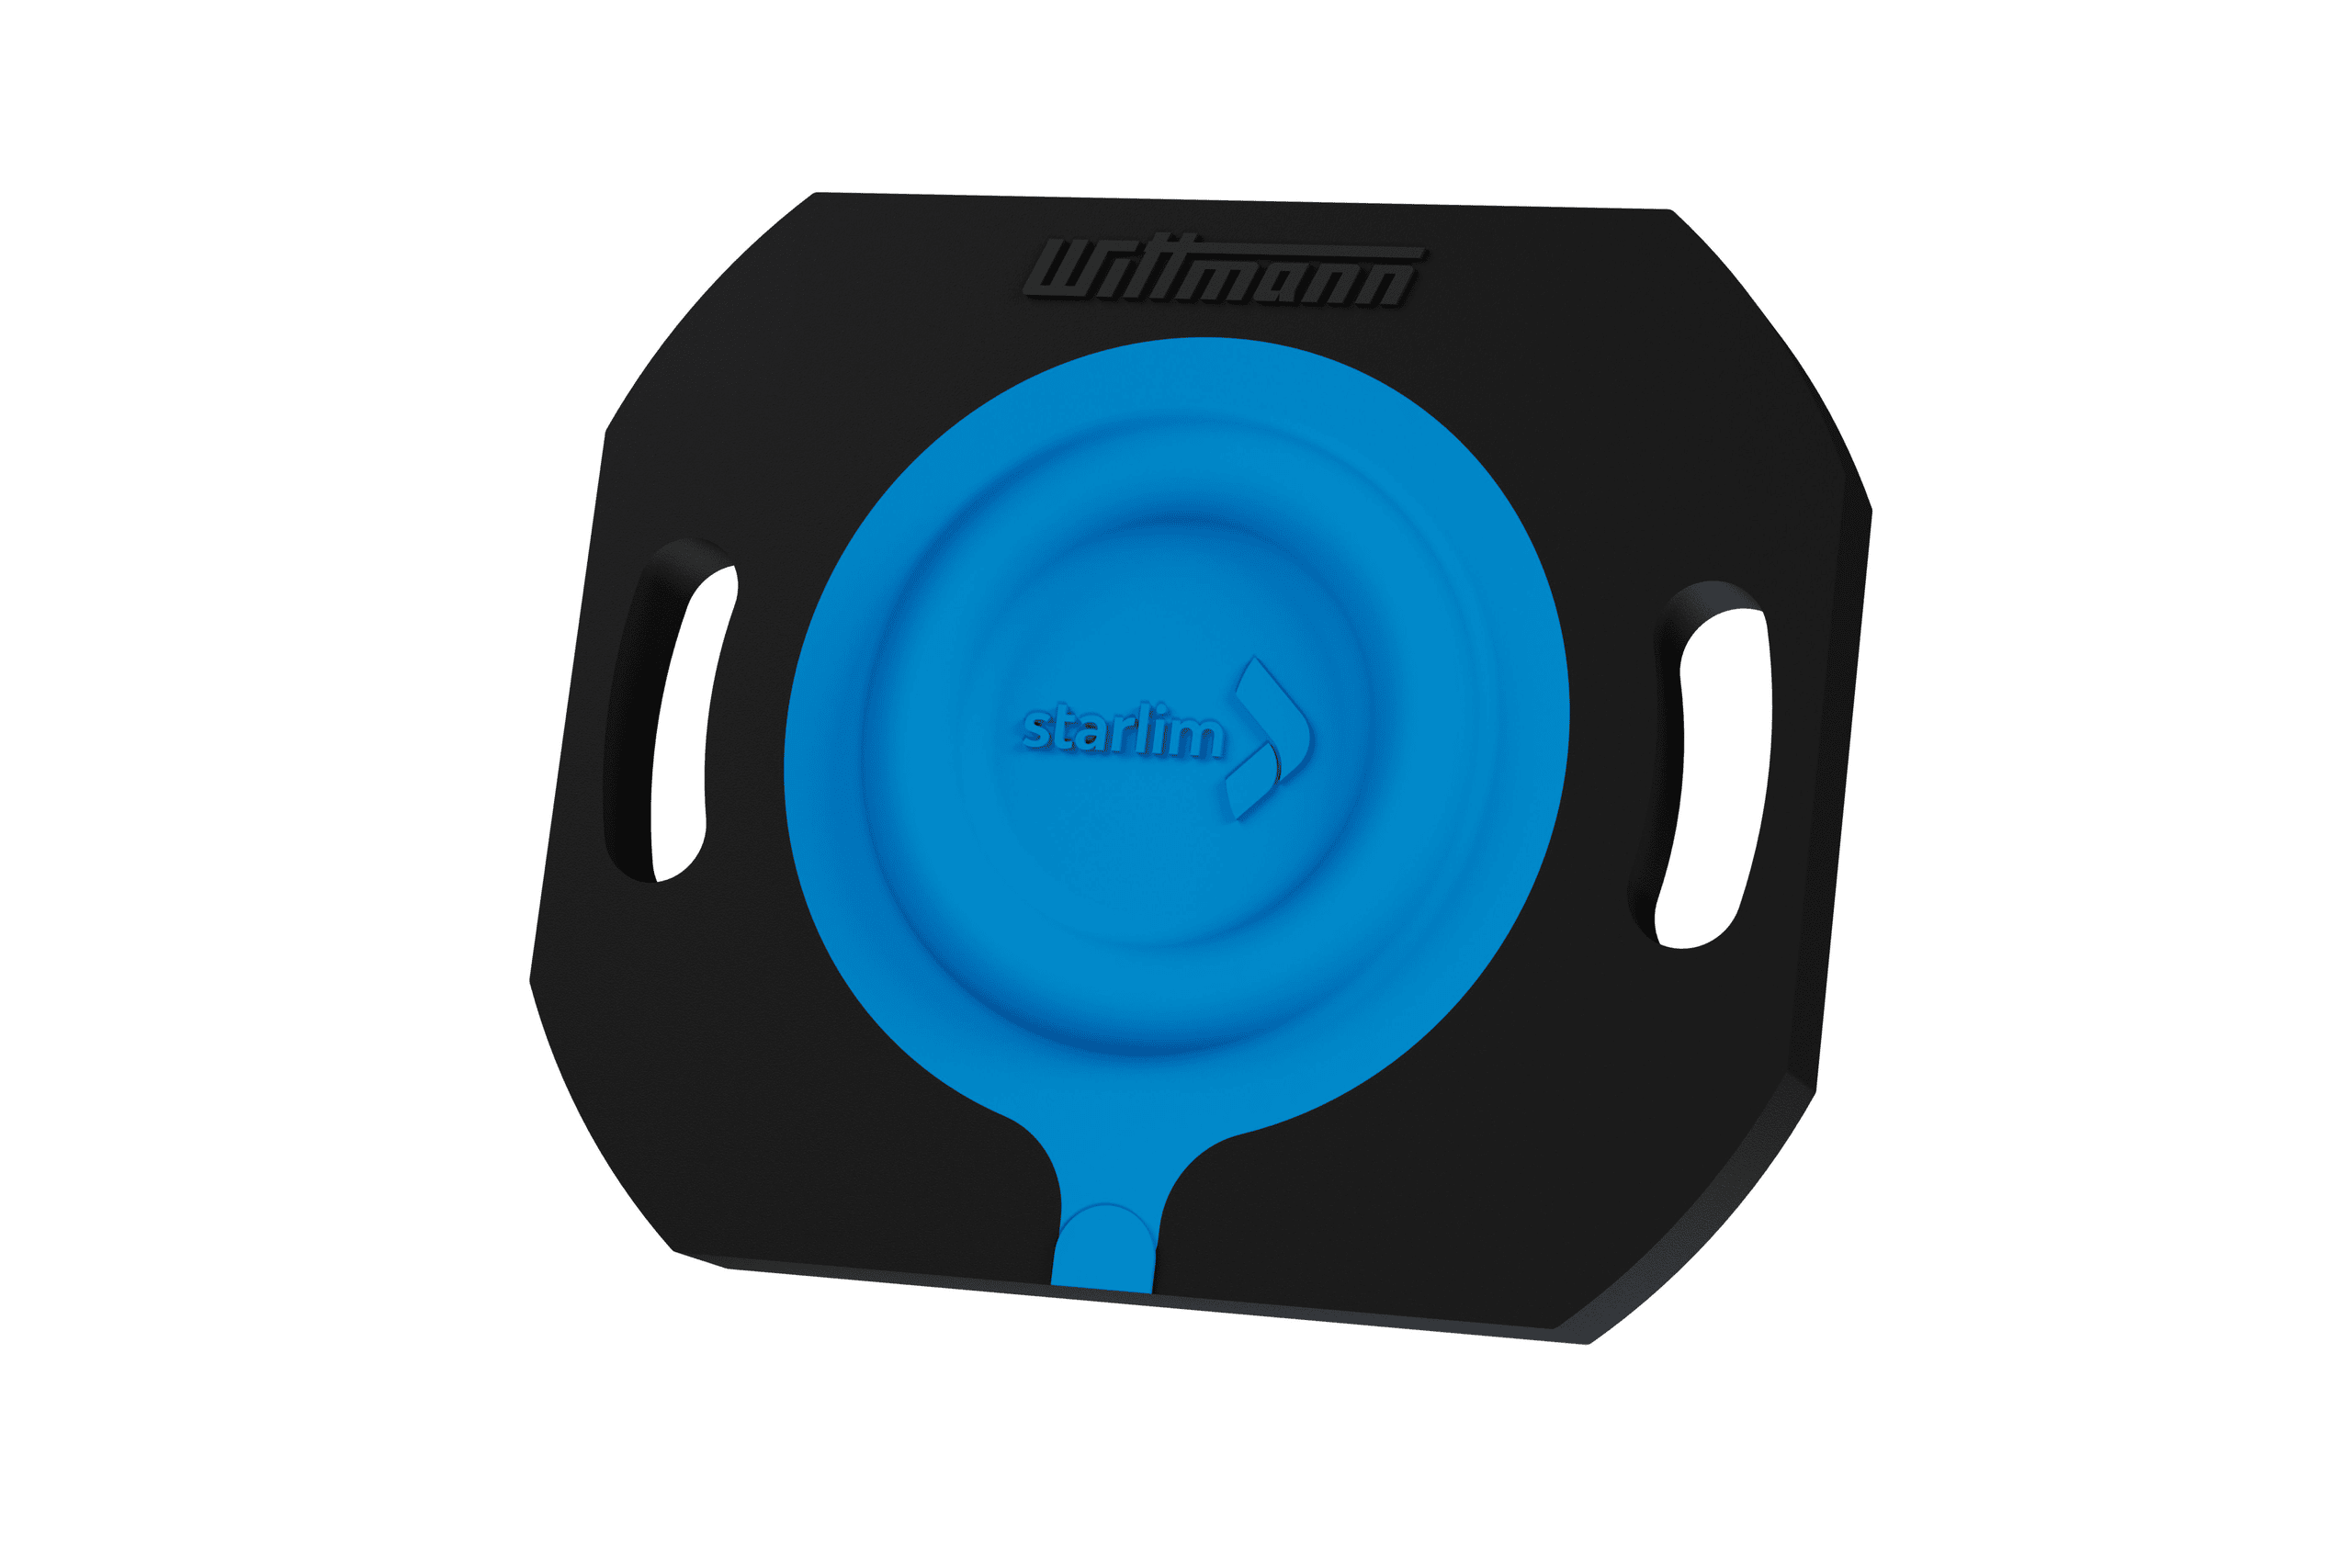
Element dwuskładnikowy do aparatów słuchowych: Najwyższa precyzja formowania wtryskowego jest warunkiem koniecznym dla dokładnego odtwarzania dźwięku.
(Bild: Starlim)
Nowe zastosowania w technice medycznej, elektronice samochodowej i innych branżach powodują rosnący popyt na mikroelementy silikonowe. Starlim, największy na świecie przetwórca płynnego silikonu (LSR), jest na to przygotowany. W siedzibie głównej w Marchtrenk w Górnej Austrii działa wydział zajmujący się mikroformowaniem – wyposażony w wtryskarki Micro Power firmy Wittmann oraz własną komorę czystą.
W mikroformowaniu wtryskowym obowiązują własne zasady
„Wszystko, co waży mniej niż dziesięć miligramów, to dla nas mikro” – mówi Dominik Kreuzmayr, pokazując jako przykłady o-ring oraz element aparatu słuchowego z niebieską membraną z LSR. Kreuzmayr jest kierownikiem zespołu w dziale marketingu i stworzył wewnętrzny dział Micro Molding. Wie on dobrze: nie ma jednej, uniwersalnej definicji mikrowtrysku. Klasyfikacja stosowana w firmie Starlim opiera się na wieloletnim doświadczeniu i dogłębnym zrozumieniu zachowania materiałów w bardzo drobnych strukturach form. Obowiązują tu bowiem zupełnie własne zasady.
Oba mikroelementy są zapakowane w przezroczystą torebkę. Ze względu na wymiary 0,7 x 0,4 mm2 nie da się chwycić tego o-ringu palcami. Stanowi on doskonały przykład precyzji mikroelementów produkowanych na dużą skalę.
Element aparatu słuchowego jako element dwuskładnikowy: w środku znajduje się membrana z barwionego na niebiesko płynnego silikonu. Tolerancje wynoszą +/- 2 µm.
(Zdjęcie: Starlim)
W bezpośrednim porównaniu z pierścieniem O-ring element aparatu słuchowego o wymiarach 6 x 5 x 1 mm3 wydaje się niemal duży, ale za to zachwyca swoją konstrukcją. Jest to element dwuskładnikowy. W środku znajduje się membrana z barwionego na niebiesko silikonu płynnego (LSR). Jest ona osadzona w stabilnej, termoplastycznej ramce z PBT, która ułatwia montaż w aparacie słuchowym. Wielkość elementu zależy od konkretnego zastosowania.
Najwyższa precyzja w zakresie poniżej milimetra
Element aparatu słuchowego został wyprodukowany w matrycy z jedną wnęką na w pełni elektrycznej wtryskarkach Micro Power firmy Wittmann. „W celu wdrożenia produkcji seryjnej zwiększymy liczbę wnęk do czterech” – wyjaśnia Kreuzmayr. 16 gniazd byłoby już zbyt wiele, ponieważ gdy liczy się najwyższa precyzja w zakresie poniżej milimetra, ważne jest, aby gniazda znajdowały się bardzo blisko siebie. Wyzwania związane z produkcją elementów aparatów słuchowych wynikają przede wszystkim z wąskich tolerancji w obszarze fałdy na korpusie membrany.
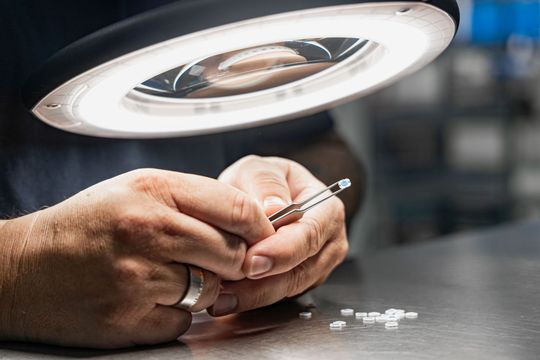
W dziedzinie mikroformowania nie zawsze wystarczy lupa, aby ocenić jakość elementów. Często można to zrobić jedynie pod mikroskopem.
(Bild: Starlim)
„Musimy mieć pewność co do precyzji regulacji wtryskarki, ponieważ w przeciwieństwie do formowania wtryskowego większych elementów, rezerwa masy nie ma tu żadnego znaczenia” – podkreśla Günter Polt, inżynier ds. zastosowań w dziale mikroformowania wtryskowego w firmie Starlim. Polt pracuje od prawie 30 lat w branży formowania wtryskowego silikonu. Kiedy kilka lat temu przeniósł się do działu Micro Molding, było to dla niego „prawdziwym szokiem”, jak zdradza z uśmiechem. „Gołym okiem nie da się ocenić jakości elementów. Często jest to możliwe tylko pod mikroskopem”.
„Maszyny Micro Power przekonują niezwykłą precyzją w realizacji wszystkich parametrów regulacyjnych” – podkreśla Kreuzmayr. „Ta delikatna dynamika w połączeniu ze stabilną i dokładną regulacją wyznacza nowe standardy – naprawdę zmusza to do nowego spojrzenia na bezpieczeństwo procesu i powtarzalność”.
W przypadku elementów aparatów słuchowych wysoka precyzja odlewu decyduje nie tylko o wydajności procesu montażu. Znacznie ważniejsza w tym zastosowaniu jest precyzja zapewniająca dokładne odtwarzanie dźwięku. Tolerancje wynoszą +/- 2 µm w odniesieniu do gotowego elementu dwuskładnikowego. Wymaga to bardzo dokładnego ustawienia i regulacji siły zamykania, a także bardzo precyzyjnego narzędzia.
Innowacyjna technologia obróbki skrawaniem z wbudowaną kontrolą jakości
Narzędzie pochodzi z własnego działu produkcji narzędzi, gdzie leżą korzenie grupy przedsiębiorstw. W 1974 roku Franz Sterner założył firmę Sterner Werkzeugbau zajmującą się produkcją narzędzi. Dopiero dziesięć lat później powstała firma Starlim Spritzguss. Oba obszary działalności już dawno tworzą nierozerwalną całość. Obecnie narzędzia produkowane są wyłącznie na potrzeby własnej produkcji. Stanowi to ogromną zaletę dla klientów – otrzymują oni dopasowane do siebie rozwiązania z jednej ręki oraz czerpią korzyści z transferu wiedzy i zintegrowanego procesu rozwoju. Dopiero nowe technologie laserowe oraz mikro-druk 3D umożliwiają produkcję narzędzi do tak małych elementów aparatów słuchowych, które muszą spełniać tak wysokie wymagania jakościowe w zakresie akustyki.
Stan na dzień: 20.11.2020 r.
Jest dla nas sprawą oczywistą, że w sposób odpowiedzialny obchodzimy się z danymi osobowymi użytkowników. Jeśli gromadzimy dane osobowe, przetwarzamy je zgodnie z obowiązującymi przepisami o ochronie danych. Szczegółowe informacje można znaleźć tutaj: Polityka prywatności.
Zgoda na wykorzystanie danych do celów reklamowych
Wyrażam zgodę na wykorzystywanie przez spółkę Vogel Communications Group GmbH & Co. KG, Max-Planck-Str. 7-9, 97082 Würzburg, Niemcy, oraz przez wszystkie spółki z nią powiązane w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG (dalej: Vogel Communications Group) mojego adresu e-mail do przesyłania mi newsletterów redakcyjnych. Lista spółek stowarzyszonych znajduje się tutaj.
Treść newslettera obejmuje produkty i usługi wszystkich wyżej wymienionych spółek, w tym na przykład czasopisma branżowe i książki specjalistyczne, wydarzenia i targi branżowe, a także produkty i usługi związane z wydarzeniami, oferty i usługi mediów drukowanych i wirtualnych, takie jak inne newslettery informacyjne, konkursy, kampanie leadowe, badania rynku online i offline, specjalistyczne portale internetowe i oferty e-learningowe. Jeśli pobrany został również mój osobisty numer telefonu, może być on wykorzystany do składania ofert dotyczących wymienionych wyżej produktów i usług wyżej wymienionych spółek oraz do badań rynkowych.
Moja zgoda obejmuje również przetwarzanie mojego adresu e-mail i numeru telefonu w celu porównania danych w celach marketingowych z wybranymi partnerami reklamowymi, takimi jak np. LinkedIn, Google i Meta. W tym celu Vogel Communications Group może przekazać wskazane dane w postaci zahashowanej partnerom reklamowym, a partnerzy ci mogą następnie wykorzystywać je w celu ustalenia, czy posiadam również konto w odpowiednich serwisach tych partnerów reklamowych. Grupa Vogel Communications wykorzystuje tę funkcję do celów retargetingu (upselling, cross-selling i budowanie lojalności klientów), tworzenia tzw. grup odbiorców podobnych (Lookalike Audiences) w celu pozyskiwania nowych klientów oraz jako podstawę do wykluczania odbiorców z bieżących kampanii reklamowych. Więcej informacji można znaleźć w sekcji „Porównanie danych w celach marketingowych” w polityce prywatności.
Jeśli otworzę na stronach internetowych chronione treści umieszczone na portalach Grupy Vogel Communications, w tym jej spółek stowarzyszonych w rozumieniu §§ 15 i nast. niemieckiej ustawy o spółkach akcyjnych AktG, muszę zarejestrować się, podając dodatkowe dane, aby uzyskać dostęp do tych treści. W zamian za bezpłatny dostęp do treści redakcyjnych, moje dane mogą być wykorzystywane zgodnie z niniejszą zgodą do tutaj określonych celów. Nie dotyczy to porównywania danych w celach marketingowych.
Prawo do wycofania zgody
Jestem świadomy(a), że w przyszłości mogę wycofać zgodę w dowolnym momencie. Wycofanie przeze mnie zgody nie ma wpływu na zgodność z prawem przetwarzania, którego dokonano na podstawie mojej zgody do momentu jej wycofania. Aby wycofać zgodę, mogę skorzystać z formularza kontaktowego dostępnego pod adresem https://contact.vogel.de. Jeśli nie chcę już otrzymywać subskrybowanych przeze mnie newsletterów, mogę zrezygnować z subskrypcji naciskając w link znajdujący się na końcu newslettera. Więcej informacji na temat mojego prawa do wycofania zgody, a także konsekwencji wycofania zgody znajduje się tutaj: Polityka prywatności, sekcja Newslettery redakcyjne.
W dziedzinie komponentów do aparatów słuchowych udało nam się osiągnąć prawdziwy przełom dzięki innowacyjnej technologii narzędziowej i wysoce wydajnej technice obróbki
Dominik Kreuzmayr, kierownik zespołu ds. marketingu w firmie Starlim
W ramach produkcji seryjnej planuje się przeprowadzać kontrolę właściwości drganiowych membrany w trybie inline, czyli bezpośrednio po formowaniu wtryskowym, jeszcze w gnieździe formy. Jest to najbardziej efektywne rozwiązanie, ponieważ te maleńkie elementy znajdują się tam jeszcze w określonej pozycji i nie trzeba ich ponownie ustawiać w celu przeprowadzenia kontroli jakości. Dział konstrukcji form zintegrował z chwytakiem robota emiter dźwięku oraz laserowy system pomiarowy do przeprowadzania testów drgań. „W przypadku tego elementu aparatu słuchowego udało nam się osiągnąć prawdziwy przełom dzięki innowacyjnej technologii formowania i wysoce wydajnej technice obróbki” – mówi Kreuzmayr.
Kompaktowa konstrukcja na powierzchni produkcyjnej wynoszącej dwa metry kwadratowe
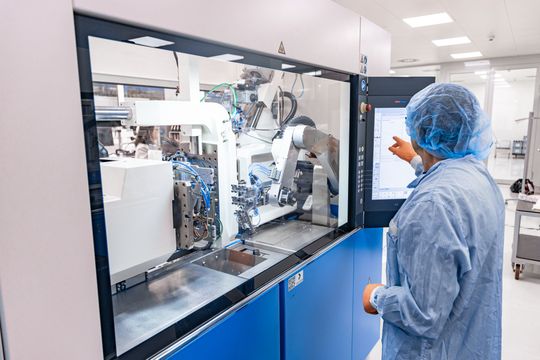
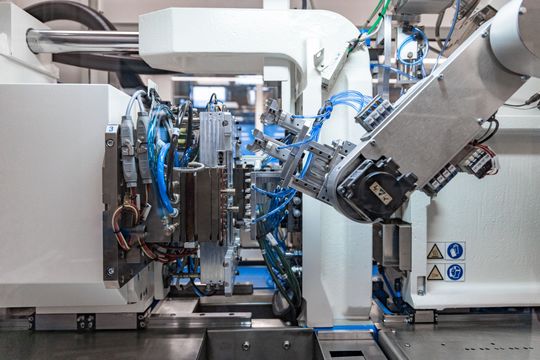
MicroPower to nie tylko wtryskarka, ale kompletna komórka produkcyjna. Łączy ona wszystkie elementy procesu na niezwykle niewielkiej przestrzeni.
(Bild: Starlim)
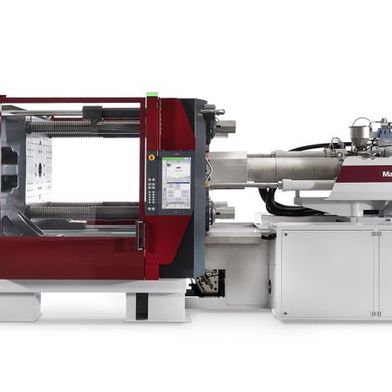
Koncepcja konstrukcyjna Micro Power szczególnie dobrze sprzyja integracji kolejnych etapów procesu, takich jak kontrola jakości. Na powierzchni zaledwie 2 m² w pełni elektryczna komora robocza łączy w sobie wyposażoną w talerz obrotowy jednostkę zamykającą, opatentowany 2-stopniowy system wtrysku, system transportu materiału, automatyzację, urządzenie do regulacji temperatury, system zapewnienia jakości oraz inne jednostki procesowe. Jednocześnie przestrzeń montażowa formy, przy odległości między płytami wynoszącej 400 mm, pozostaje wygodnie dostępna. Prowadnice liniowe zapewniają bardzo czułą ochronę formy, a dzięki 5-punktowemu precyzyjnemu mechanizmowi kolanowemu siła zamykania jest bardzo równomiernie rozłożona w płaszczyźnie rozdzielającej.
„Konstrukcja maszyny pozwala na dotarcie tłoka wtryskowego aż do płaszczyzny rozdzielającej formy”, – podkreśla Jochen Sassmann, który jako kierownik regionalny ds. sprzedaży w grupie Wittmann ściśle współpracuje z zespołem Micro Molding w firmie Starlim, wskazując na kolejną cechę przyczyniającą się do wysokiej wydajności przetwarzania. Dzięki temu wlew jest znacznie mniejszy, a czasem nawet całkowicie znika. Ponieważ wulkanizowany LSR nie nadaje się do recyklingu, na tym oszczędzającym materiał sposobie pracy zyskuje przede wszystkim formowanie wtryskowe silikonu.
W zakresie automatyzacji Micro Power zapewnia dużą elastyczność. Dzięki interfejsom można zintegrować nie tylko pionowo zintegrowanego robota SCARA, ale także rozwiązania opracowane we własnym zakresie.
(Bild: Starlim)
Minęło już 15 lat od momentu, gdy firma Starlim utworzyła dział Micro Molding. W zakładzie Starlim w Marchtrenk pracuje obecnie kilka wtryskarek Micro Power, a niektóre z nich znajdują się w nowym pomieszczeniu czystym, w którym wytwarza się między innymi precyzyjne produkty do chirurgii oka. Wszystkie maszyny są dostosowane do wymagań określonych grup produktów. Dostępne są w pełni wyposażone maszyny do formowania wtryskowego jednoskładnikowego, maszyny dwuskładnikowe oraz instalacja złożona z dwóch oddzielnych maszyn połączonych za pomocą robota. Instalacja ta zwiększa elastyczność produkcji. Umożliwia ona bardzo wydajną produkcję elementów dwuskładnikowych, ale obie maszyny mogą być również wykorzystywane niezależnie od siebie z formami jednoskładnikowymi.
Jeśli chodzi o automatyzację, koncepcja Micro Power zapewnia dużą swobodę. Oprócz zainstalowanego w pozycji pionowej robota SCARA, który stanowi integralną część komórki produkcyjnej, za pośrednictwem interfejsów można zintegrować różne systemy manipulacyjne – w tym również rozwiązania opracowane przez firmę Starlim.
Maszyna wieloskładnikowa czy instalacja złożona?
W przypadku każdego nowego projektu rozważa się, która koncepcja produkcyjna – maszyna wieloskładnikowa czy linia kompozytowa – zapewni wyższą ogólną wydajność. Udział produktów dwuskładnikowych wynosi obecnie około 40%. Zespół Micro Molding w firmie Starlim jest przekonany, że wskaźnik ten będzie rósł. Już teraz obserwuje się coraz większe zapotrzebowanie na elementy dwuskładnikowe, jednak ich opracowanie wymaga również więcej czasu.
Produkcja masowa, która pierwotnie była decydującym czynnikiem nawiązania współpracy z Grupą Wittmann w dziedzinie mikroformowania, do dziś dominuje w codziennej działalności produkcyjnej w Marchtrenk. Partie liczące miliony sztuk nie są tu rzadkością. „Maszyny Micro Power działają stabilnie nawet przy tak ekstremalnych wymaganiach i zapewniają nam bezpieczny przebieg procesu” – mówi Dominik Kreuzmayr, podkreślając również dobrą współpracę z grupą Wittmann. „Komunikujemy się w sposób bezpośredni i sprawny i do tej pory wspólnie znaleźliśmy rozwiązanie dla każdego wyzwania. Dzięki naszej dobrej współpracy możemy w pełni wykorzystać potencjał technologiczny tych maszyn”.
Susanne Zinckgraf Head of Strategic Marketing, Wittmann Tec Group